

- 主页
- >
- 新闻
- >
- 铸件沉降缺陷:识别、原因及预防
- >
铸件沉降缺陷:识别、原因及预防
2026-09-19 10:56一、什么是沉降
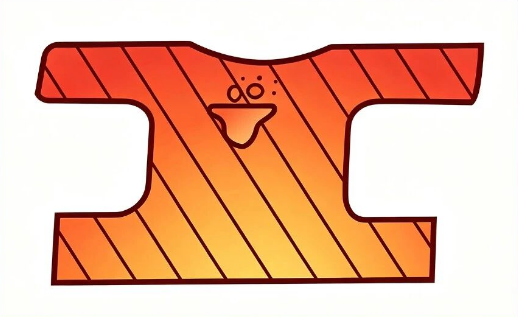
缩痕是铸造生产中常见的表面缺陷。其特征是铸件厚壁部分或截面连接处上表面的局部塌陷。这种缺陷多见于铸件的厚壁区域,有时也出现在内部缩孔或缩孔区附近的表面。其典型特征是缩痕下方常存在缩孔或缩孔,而缺陷区域的表面与周围铸件的正常表面并无明显差异,因此容易被忽略。
二、如何识别沉降
目视检查是现场识别的主要方法。应特别注意将其与另外两种类似缺陷区分开来:
与开放性收缩腔的区别:开放性收缩腔大多呈漏斗状,表面粗糙,内壁上常可见粗大的树枝状结构,具有相对明显的形态特征。
与表面气孔的区别:在铸件厚壁处形成的表面气孔外观与凹陷非常相似。它们是由于低渗透性模具中的气体上升到铸件上表面,或砂型和涂层中释放的气体侵入铸件表面而形成的。
如果仅凭外观无法做出判断,则应进一步检查模具的透气性和排气系统。必要时,应解剖铸件,以确认内部缺陷是皮下气孔、缩孔还是缩孔,避免误判。
三、沉陷的形成机制
铸件凝固收缩过程中,厚壁或热点区域的熔融金属凝固缓慢。当铸件外层形成塑性凝固壳,而内部金属继续收缩时,大气压力会将这层未完全刚性的外壳向内挤压,最终形成凹陷。本质上,凹陷是凝固顺序不合理和补缩不足的表面表现。
四、有效防止沉没
根据沉陷的形成机理,可以从三个方面采取预防措施:
优化铸件结构设计。避免壁厚突变,加大厚薄截面交接处的圆角,合理设置工艺余量,以改善顺序凝固条件。
改进给料系统。在条件允许的情况下,增加冒口、设置冷却器或布置辅助流道,以确保凝固过程按合理顺序进行,并实现充分给料。
采取联合预防措施,防止缩孔缺陷的产生。由于缩孔与缩孔和缩孔气孔的成因相同,因此所有防止缩孔的工艺措施都应同步实施,从根本上减少凝固收缩造成的缺陷。
缩痕虽然表现为表面缺陷,但它反映了铸件凝固过程中补缩和结构设计方面的问题。通过结构优化、补缩工艺改进和系统性预防,可以有效降低缩痕率,稳步提高铸件成品质量和表面一致性。