

AT600SP锆粉涂层在风力发电机轮毂铸件上的喷涂应用案例
2026-09-07 10:37风力发电机轮毂基本上是重型球墨铸铁铸件,单件重量约为29吨,最大壁厚达120毫米。极长的浇注周期对涂层的温度稳定性和高温成型能力提出了极高的要求。传统的刷涂工艺存在诸多问题,例如生产效率低下,以及涂层上残留的刷痕令人不悦。铸件后的清理工作量巨大,限制了铸造厂风力发电机铸件的大规模生产能力。
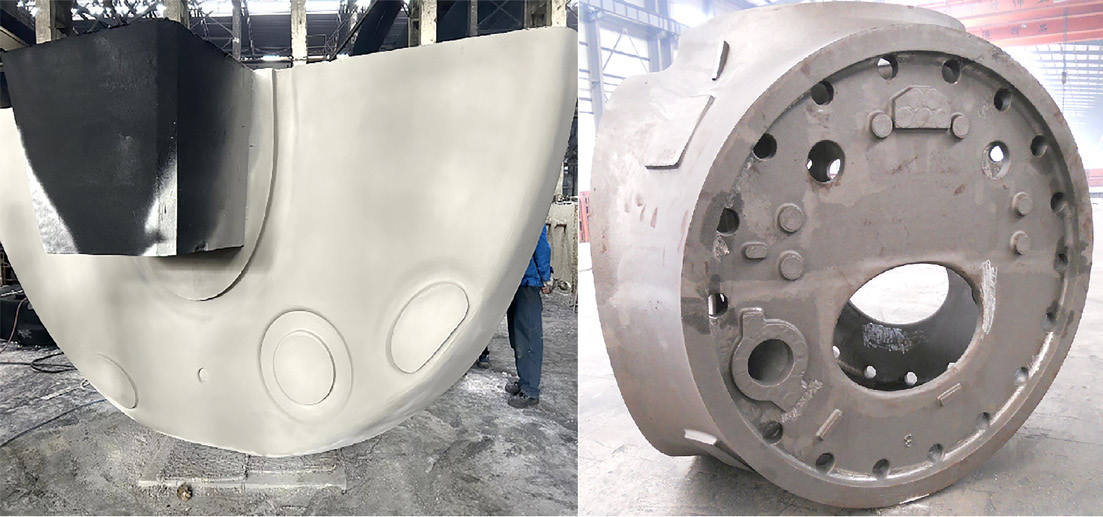
在呋喃树脂砂条件下,采用无气喷涂工艺涂覆锆粉涂层XINDAAT600SP。喷涂工艺有助于提高涂层效率,使涂层在相同厚度下仍能发挥保护作用,并提高表面光滑度,从而改善风力发电机轮毂铸件的表面质量。
Ⅰ、产品、铸造和生产工艺参数
AT600SP技术规格:
| 涂层外观 | 原始波美度 (是) | 原始密度 (克/立方厘米) | 2 小时停工率 (%) | 24小时停牌率(%) | 气体析出 (毫升/克) | 涂层耐磨性和 (<g,64r) |
|---|---|---|---|---|---|---|
| 白色膏状物 | ≥120 | 1.7-2.2 | ≥98 | ≥95 | <18 | 0.4 |
演员信息:
| 演员姓名 | 中心 |
| 材料 | QT350-22AL 球墨铸铁 |
| 应用领域 | 风力发电设备铸造 |
| 熔化设备 | 中频感应炉 |
| 总倾倒重量 | 33T |
| 净抛投重量 | 29T |
| 倾倒时间 | 291秒 |
| 倾倒温度 | 1360℃ |
| 模砂类型 | 呋喃树脂粘结砂 |
| 核心砂型 | 呋喃树脂粘结砂 |
| 平均壁厚 | 80毫米 |
| 最大壁厚 | 120毫米 |
| 原始制作痛点 | 手工刷涂效率低,刷痕明显,难以获得厚度均匀、表面光滑的涂层。 |
生产工艺及应用详情:
涂层 应用方法 | 喷洒作业 | 沃金·鲍姆 程度 | 喷洒 技术 | 烘干 方法 | 涂层 厚度 | 表面强度 涂层 | 涂层表面强度 |
|---|---|---|---|---|---|---|---|
| 喷洒 | 2次传球 | 72° | 无气喷涂 | 火焰干燥 | 0.6-0.8毫米 | 高强度 | 表面光滑,无裂纹和刷痕 |
二、AT600SP锆粉涂层的核心优势
优异的悬浮性能,确保稳定的存储和现场应用。
2小时悬浮率达到≥98%,24小时悬浮率达到≥95%。该涂层在储存过程中避免了分层和沉淀,并保持了稳定的浆料性能,适用于连续喷涂作业。
低气体释放量可最大限度降低孔隙度风险
气体释放量小于 18 ml/g。在重型风力发电机铸件的长期高温浇注过程中,控制气体释放可有效减少铸件气孔缺陷。
出色的耐磨性,可提供可靠的高温防护
该高强度涂层的耐磨性值为 0.4,能够抵抗高温熔融铁的侵蚀,并在液态金属和砂型之间形成有效的屏障。
兼容无气喷涂,可大幅提高生产效率
该膏状涂料稀释至工作波美度后即可直接用于无气喷涂。喷涂效率比手工刷涂提高一倍,适用于1000吨至1500吨大型风力发电铸件的大批量生产。
Ⅲ、现场应用及结果分析
采用无气喷涂工艺,分两道喷涂完成。涂层厚度控制在0.6~0.8 mm,并用火焰干燥法固化。
涂层完工后外观极佳:涂层不仅光滑平整,而且无刷痕和裂纹,厚度均匀且控制良好。
生产效率显著提高:与传统的刷涂工艺相比,喷涂工艺使生产效率提高了一倍。对于1000-1500吨的大型风力发电铸件,只需一名操作员即可完成涂装工作。
浇注后完全剥离涂层:整个涂层只有在冷却后才会剥落,因此铸件表面光滑。
去除烧蚀缺陷:由于金属没有渗入铸件内部,因此大大减少了研磨和清理工作量。这有效地减少了后处理所需的时间和成本。
鑫达AT600SP锆粉涂层是一种专为厚壁球墨铸铁风力发电机铸件而设计的特殊涂层。自动无气喷涂系统能够完美地结合AT600SP锆粉涂层,在高效的施工方法和优异的抗烧蚀性能之间取得平衡。该涂层尤其适用于风力发电机批量生产的重型铸件,例如轮毂、底座和齿轮箱壳体。