

鑫达AT-100D醇基铸造涂料有效解决双相钢叶轮内表面烧蚀缺陷
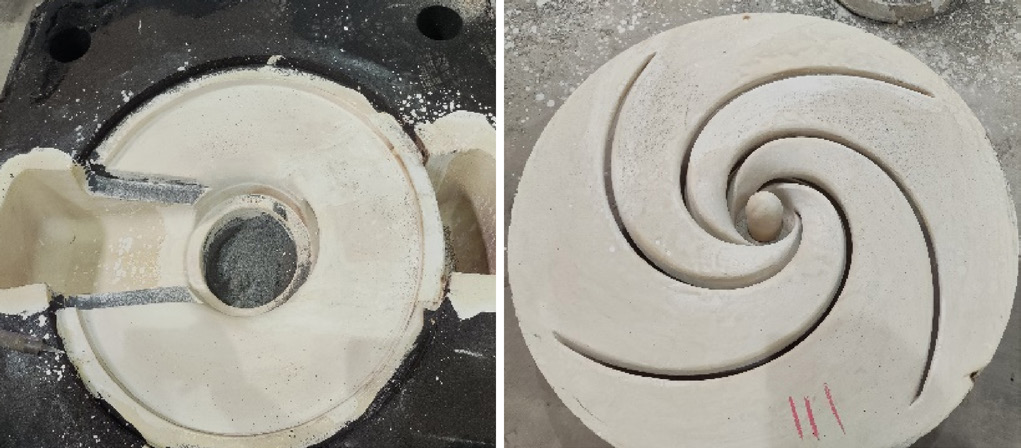
2026-08-20 09:21辽宁新达铸造技术有限公司开发了新达AT-100D醇基铸造涂料该涂层已在铸造厂双层封闭式叶轮的制造过程中通过了应用测试。针对CA6NM双相钢高温浇注和壁厚差异较大的问题,该涂层采用双道刷涂工艺形成均匀的保护层。经喷砂处理后,表面涂层烧蚀造成的内腔缺陷被彻底清除,大大减少了后续的清理工作。
Ⅰ. 醇基涂料产品介绍
AT-100D 醇基铸造涂料是一种白色膏状涂料,专为中小型铸钢零件设计。它以醇为载体溶剂,具有点燃自干的特性,并能缩短型芯干燥周期。
| 外貌 | 暂停 | 密度 | 波美度 Be° |
|---|---|---|---|
| 白色膏状物 | ≥98% | 1.8-2.1 克/毫升 | ≥120 |
该涂料具有优异的悬浮性、触变性和流平性,刷涂后可形成均匀的膜厚,避免涂料堆积和流挂。适用于中小型不锈钢和碳钢铸件,并可与多种造型体系兼容,包括水玻璃砂、碱性酚醛树脂砂和酚醛-聚氨酯粘结剂。
二、案例背景:双相钢叶轮烧蚀缺陷
经验证的铸件为双层封闭式叶轮,材质为CA6NM双相钢。工艺参数如下:
| 材料 | 浇注 重量 | 完成的 投掷重量 | 浇注 温度 | 浇注 时间 | 最低限度 壁厚 | 最大限度 壁厚 | 融化 设备 | 模具类型 | 核心类型 |
|---|---|---|---|---|---|---|---|---|---|
| CA6NM | 130公斤 | 90公斤 | 1610℃ | 20-25秒 | 5毫米 | 35毫米 | 中频感应炉 | 碱性酚醛树脂砂 | 涂层陶粒砂 |
该叶轮壁厚差异显著,范围从5毫米到35毫米不等。在高达1610℃的浇注温度下,高温钢水会对模具和型芯造成严重的侵蚀。在最初的生产过程中,内外型腔烧蚀现象频繁发生。其中,内型腔烧蚀难以清理且耗时,成为制约生产效率的主要瓶颈。
Ⅲ. 现场申请流程
根据铸造结构和材料特性,采用两道刷涂工艺。
| 程序 | 鲍姆度 | 评论 |
|---|---|---|
| 第一次刷牙 | 65°B | 用于粘合和基本厚度的底漆层 |
| 第二次刷牙 | 60° | 面漆用于提高表面光滑度和致密性 |
涂层性能:
- 总涂层厚度:0.25-0.35 毫米
- 高表面强度
表面光滑,无裂纹和刷痕
采用两遍刷涂工艺控制梯度波美度,确保芯材完全覆盖,防止因单遍刷涂过厚而导致的开裂和堆积。
Ⅳ. 实地应用结果
良好的工艺兼容性
对于壁厚变化较大的铸钢叶轮,芯材干燥后可获得均匀涂层,且无积聚或下垂现象。该方法适用于碱性酚醛树脂砂型和涂层陶粒砂芯的复合造型体系。
优异的高温抗侵蚀性能
保护涂层使1610℃的熔融钢水与模具和型芯直接隔离。浇注冷却后,外表面未观察到明显的烧痕。
消除腔内烧蚀缺陷
经喷丸处理后,有效解决了型腔内烧蚀缺陷问题,大大提高了内表面质量。
降低后处理成本
内腔烧蚀的清理工作量大大减少,研磨工时减少,铸件交付周期缩短。
CA6NM双相钢叶轮表面烧蚀的常见原因是浇注温度过高和壁厚差异过大。采用AT-100D醇基铸造涂料,并严格控制两道刷涂工艺和波美度,可形成致密、强度高且分布均匀的保护涂层。该涂层能够有效抵御高温钢水的侵蚀,并通过全面改善叶轮表面质量,减少内外烧蚀缺陷。
本案例展示了AT-100D醇基涂层在中小型钢铸件(尤其是高温浇注的不锈钢和双相钢铸件)上的有效性。该方案可作为类似铸件表面质量控制的示范方案。
辽宁新达铸造科技有限公司是一家集铸造材料研发与生产于一体的企业。我们的产品包括呋喃树脂、酚醛树脂(碱性)、各种醇类涂料、水性涂料、陶瓷泡沫过滤器、3D打印兼容树脂、抗偏析剂、热气上升管等。我们为全球铸造行业提供优质的原材料和完整的工艺技术。