

- 主页
- >
- 新闻
- >
- 铸造烧痕缺陷:识别、原因及预防
- >
铸造烧痕缺陷:识别、原因及预防
2026-09-19 12:29一、什么是烧灼
烧痕是最常见的铸造缺陷之一,通常分为机械烧痕和化学烧痕。实际上,烧痕往往是机械烧痕和化学烧痕共同作用的结果。
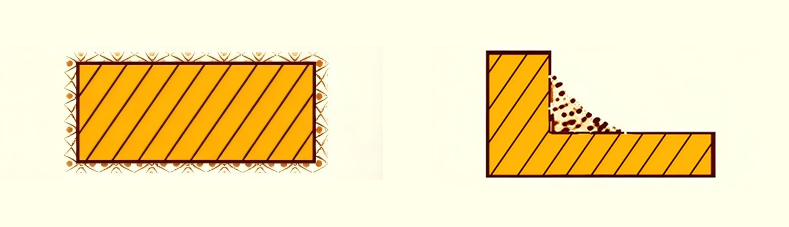
机械烧蚀,又称金属渗透烧蚀,是指熔融金属或金属氧化物通过毛细作用或气相渗透渗入铸型砂粒间的空隙,在铸件表面形成一层机械混合的金属与砂粒的粘附层。剥离烧蚀层后,可见金属光泽。机械烧蚀层表面呈海绵状,与铸件紧密结合。它多见于承受高热负荷和铸型密实度低的区域,例如浇口和冒口附近、铸件较厚的部分、内角和凹槽处。
化学烧蚀。由金属氧化物、砂粒和黏土相互作用形成的一层低熔点化合物会附着在铸件的零件或整个表面。该烧蚀层硬度高,与铸件表面结合牢固。喷丸或喷砂处理无法去除该烧蚀层,必须用砂轮打磨去除。化学烧蚀通常发生在模具和型芯的厚壁部分和过热区域。
热烧蚀层。一层薄薄的烧结玻璃状砂粘附在铸件表面,常见于模具中温度较高的区域。金属不会渗入这层烧蚀层,因此易于清除。
表面粗糙度。熔融金属轻微渗入表面砂粒间的缝隙,代表机械烧蚀的早期阶段。其特征是铸件表面粗糙。粗糙层的深度大致等于砂粒尺寸,而铸件表面金属并未与砂粒熔合。这种情况常见于湿砂型的上型表面以及干砂型中未涂覆或涂覆过薄的区域,通常伴有砂粒夹杂、鼠尾状毛刺和结痂。
二、如何识别烧灼痕迹
现场检查采用目视检查。烧蚀与其他缺陷相对容易区分,但区分不同类型的烧蚀则较为困难,尤其是化学烧蚀和机械烧蚀。它们外观相似,成因相近,互为前提条件,相互促进,且在清洗过程中均呈现金属光泽。一般来说,热烧蚀不含金属,常呈玻璃状且较薄,多见于粘土砂型,易于清洗。表面粗糙度通常不含砂粒或仅有轻微的局部烧蚀。化学烧蚀常见于粘土砂或水玻璃砂,极难去除,需要砂轮研磨。机械烧蚀可发生于各种砂型,呈海绵状,可通过喷丸或喷砂清理,但有时也需要研磨。树脂砂型中的烧蚀通常为机械烧蚀。
三、烧蚀层的形成机理
型砂和芯砂的粒度过粗。
模具和型芯的压实度低或不均匀。
模具和型芯涂层质量差、涂层厚度不均匀或涂层剥落。
浇注温度和浇注高度过高,导致熔融金属的动态压力过高。
浇注槽或浇注盆过高,导致熔融金属静压力过高。
造型砂和芯砂中粘土、粘合剂或可熔添加剂过多,导致耐火度低、导热性差。
型砂和芯砂中再生砂比例过高。再生砂中含有过多的细颗粒、粉尘、死烧粘土和金属包覆砂,降低了型砂的烧结温度。
铸造后延迟落粉,导致固态热烧蚀,尤其对于厚截面铸件和高熔点合金铸件。
流动性好、表面张力低的熔融金属。例如,铜合金中过量的磷和铅,或者铸钢中过量的磷、硅和锰。
树脂砂制成的模具和型芯未涂覆、涂覆质量差或涂覆厚度不均匀。浇注过程中,砂粒间的树脂膜气化形成毛细通道。在静压、蒸汽压和表面张力的共同作用下,熔融金属或金属蒸汽渗入毛细通道,形成机械烧蚀。
熔融金属中的氧化物和低熔点化合物与造型砂发生反应,生成铁橄榄石等低熔点物质,这些物质能降低表面张力,提高熔融金属的流动性。通过毛细作用,这些低熔点化合物和熔融金属渗入砂粒间隙,不断侵蚀砂粒,扩大晶间间隙,并引发机械或化学烧蚀。
浇注系统和冒口设计不当,导致模具和铸件局部过热。
某些锰或铬含量高的铸造合金容易形成碱性氧化物。这些氧化物与酸性石英砂发生反应,产生化学烧蚀物。
四、有效预防烧伤
使用耐火度高的细基砂。
使用再生砂时,应去除超细颗粒、烧尽的粘土、灰烬、金属氧化物、废金属、金属包覆砂及其他有害杂质,以提高再生砂的质量。定期添加适量新砂。
水是一种强氧化剂。严格控制绿色粘土砂的含水量,并添加煤粉、沥青、碳氢化合物等含碳材料,在模具内形成还原性气氛。减少高压成型过程中含碳材料的用量,以减少气体产生。
采用优质膨润土和较低粘土含量的粘土砂。
保持造型砂中粘结剂含量适宜,避免过量添加。提高砂混质量,确保砂粒被粘结剂膜均匀包裹,具有良好的透气性,防止造型砂结块。
提高砂型的密实度和密实度均匀性。
设计浇注系统和冒口,避免铸件和模具局部过热。防止浇口直接冲击模壁。
涂覆厚度均匀的防烧蚀涂层。在易发生烧蚀的区域,应适当增加涂层厚度。涂层不得含有任何产气剂、氧化剂或与熔融金属和造型砂发生反应的物质。避免使用会通过化学反应在金属-模具界面形成可剥离的玻璃状烧蚀层的涂层或面砂(例如,在铸铁的造型砂和芯砂中添加赤铁矿粉)。
适度降低浇注温度、浇注速度和浇注高度,并降低浇注槽和浇注盆的高度,以减少熔融金属对模具施加的动压、静压和热冲击。
加强对铸钢等高熔点合金的精炼。净化熔融金属,减少氧化和气体吸收,限制形成低熔点相的元素(铸钢和铸铁中的S和P,青铜中的P和Pb),并控制降低熔融金属表面张力和提高其蒸气压的元素(铸钢和铸铁中的Mn和Si,青铜中的Pb)。熔炼过程中保持炉料干燥,谨慎使用易发生化学烧蚀的助熔剂(石灰石、碳酸钠粉、萤石等),并避免熔化温度过高,以防止熔融金属过度氧化。
对于大型厚壁铸件,应提前适当抖落,以加快冷却速度并防止固态烧蚀。
使用表面光滑的图案和芯盒。
使用特殊砂,例如铬铁矿砂、锆石砂和人造球形砂。
烧痕缺陷是由熔融金属与造型材料之间的渗透、热效应和化学反应等多种因素共同作用造成的。不同类型的烧痕具有不同的形成规律。严格控制原砂质量、涂层施工、模具密实度和浇注参数,可以有效减少烧痕,提高铸件表面质量。